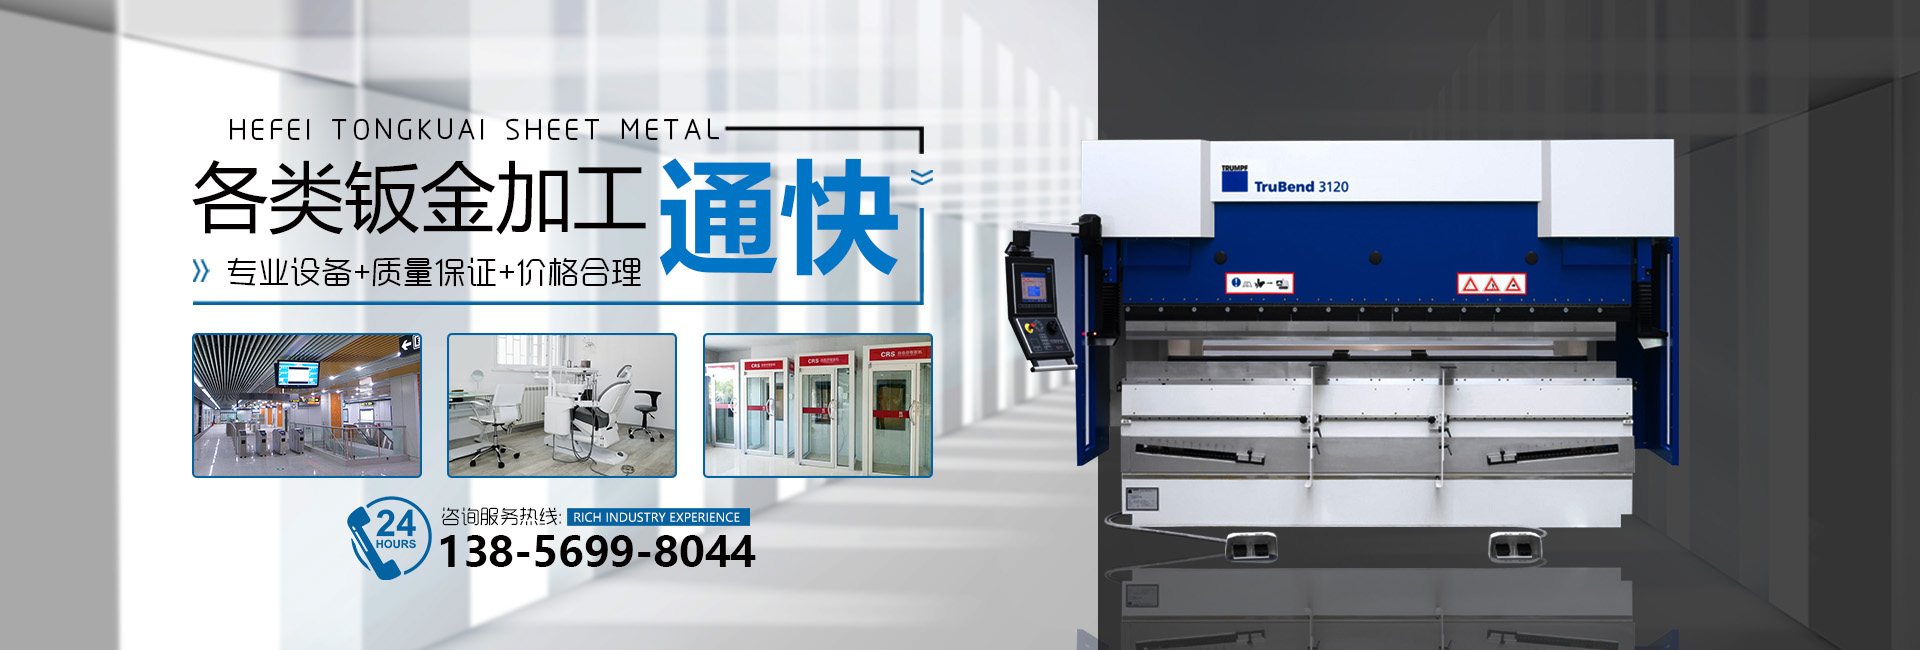

鈑金加工的工藝壓鉚。壓鉚就本廠而言,經(jīng)常用到的有壓鉚螺柱、壓鉚螺母、壓鉚螺釘?shù)?其壓鉚方式一般通過沖床或液壓壓鉚機來完成操作,將其鉚接到鈑金件上。折彎。折彎就是將2D的平板件,折成3D的零件。其加工需要有折床及相應的折彎模具來完成操作。它也有一定的折彎順序,其原則是對下一刀不產(chǎn)生干涉的先折,會產(chǎn)生干涉的后折。


鈑金加工折彎工藝是什么鈑金折彎金屬板材的彎曲和成型是在彎板機上進行的,將要成型的工件放置在彎板機上,用升降杠桿將制動蹄片提起,工件滑動到適當?shù)奈恢茫缓髮⒅苿犹闫档偷揭尚偷墓ぜ希ㄟ^對彎板機上的彎曲杠桿施力而實現(xiàn)金屬的彎曲成型。較小折彎半徑是成型金屬的延展性和厚度的函數(shù)。對于鋁板來說,金屬的折彎半徑要大于板材的厚度。折彎時,由于有一定的回彈,金屬折彎的角度要比要求的角度稍大一些。金屬板材的折彎是在金屬加工車間進行的。

鈑金加工工序特點有哪些呢工序分散就是將工件的加工分散在較多的工序中進行,而每道工序的加工內容較少,較少時每道工序僅包含一簡單工序。其特點是:()設備和工藝裝備比較簡單,調整方便,生產(chǎn)適應性好,容易適應產(chǎn)品的變換。(2)有利于選擇合理的切削用量,減少機動時間。(3)設備和工藝裝配數(shù)量多,操作工人多,生產(chǎn)面積大。


 在線客服
 13856998044
 hubing@yianjidian.com


